LANGUAGE
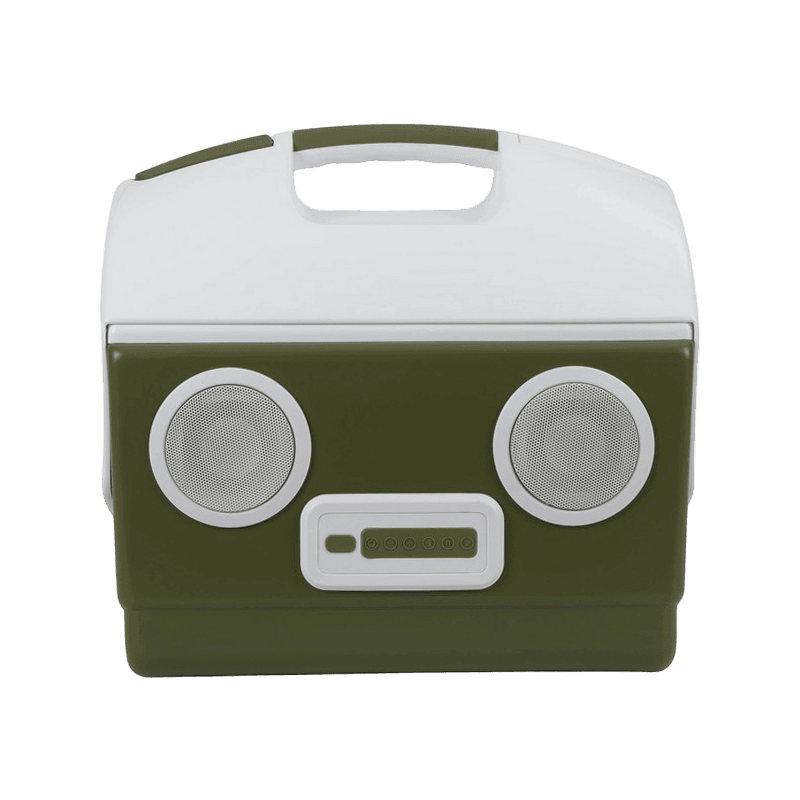
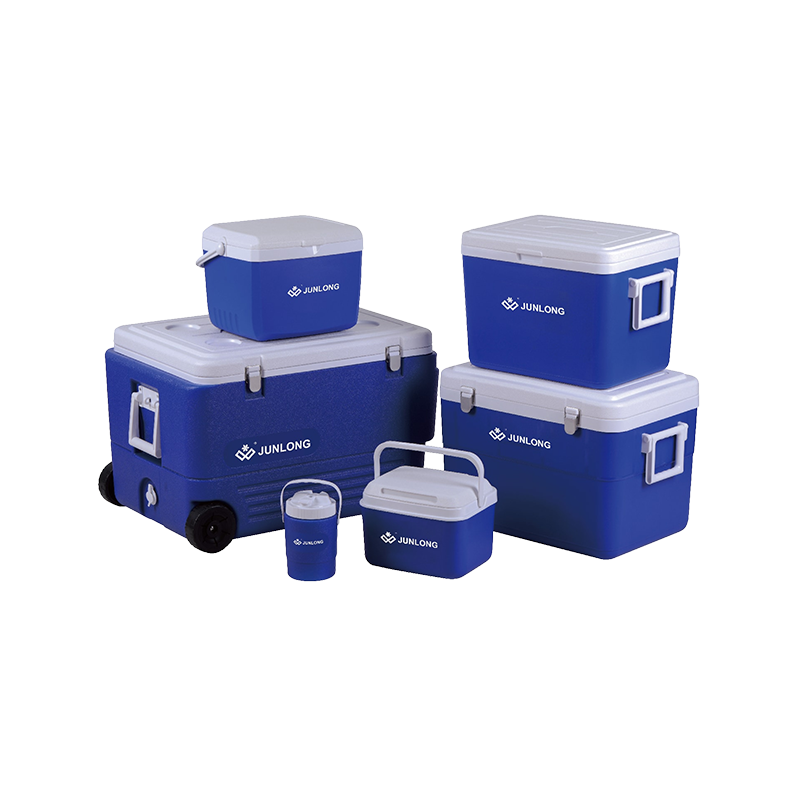
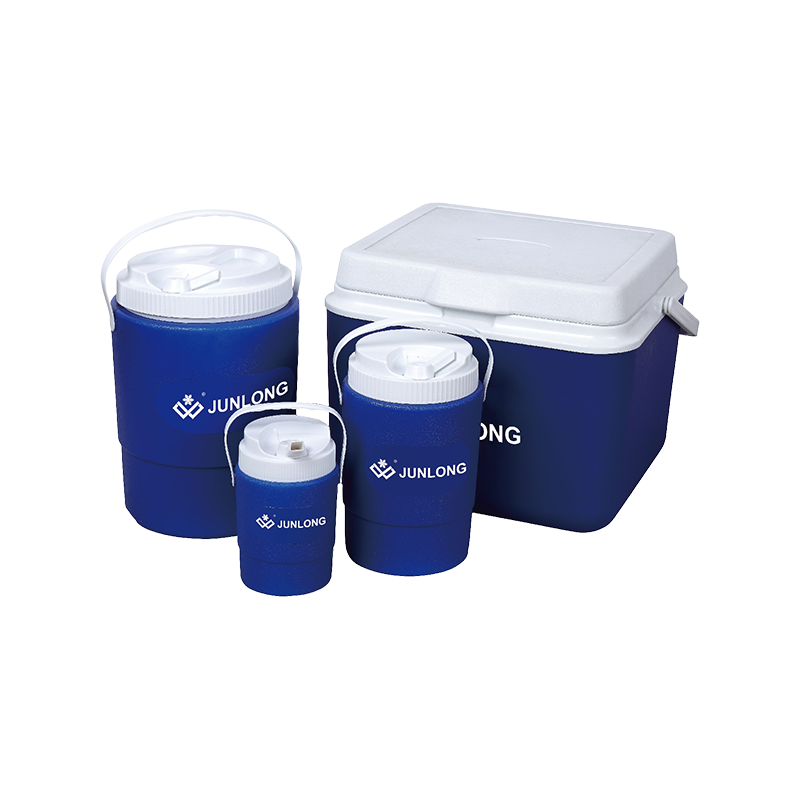
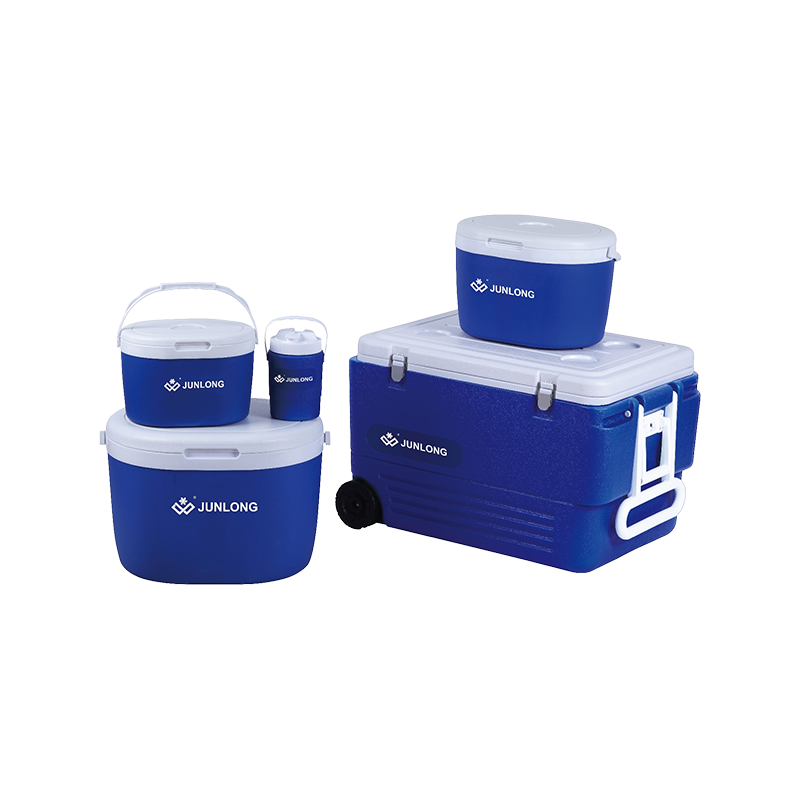
Hvad adskiller en pålidelig produktionsfacilitet
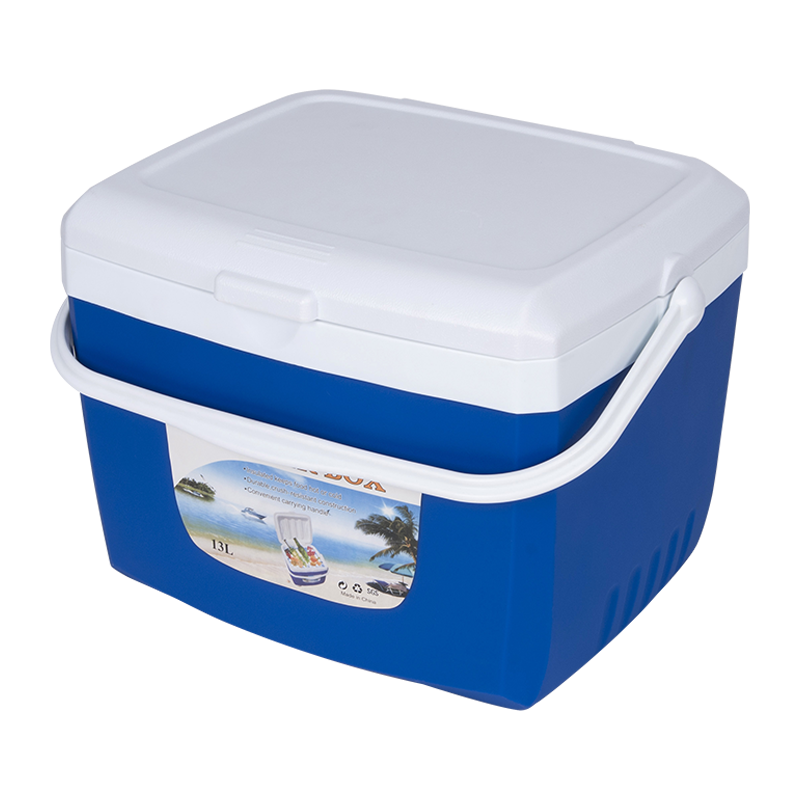
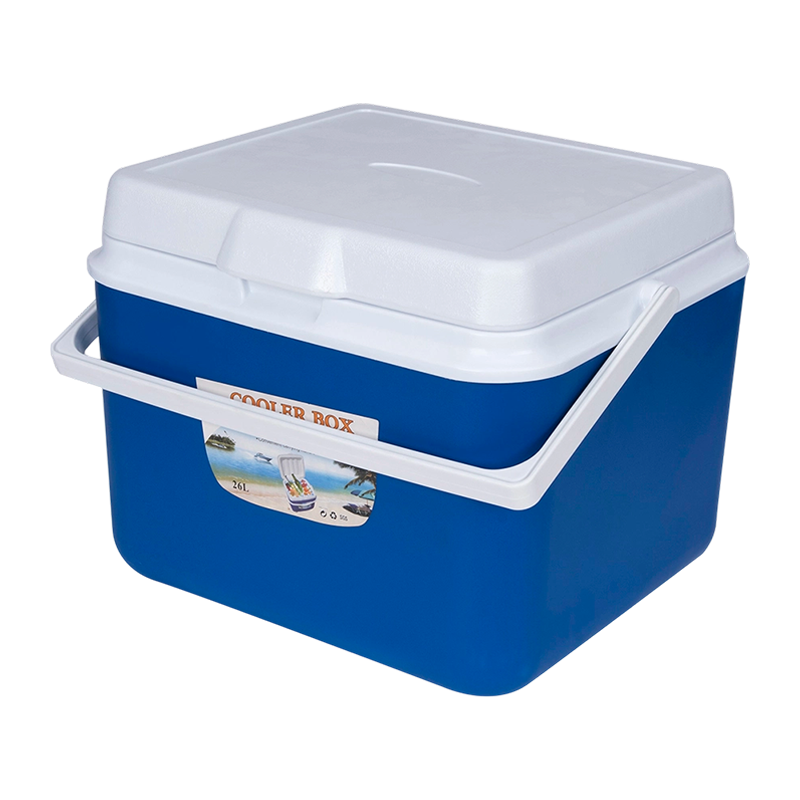
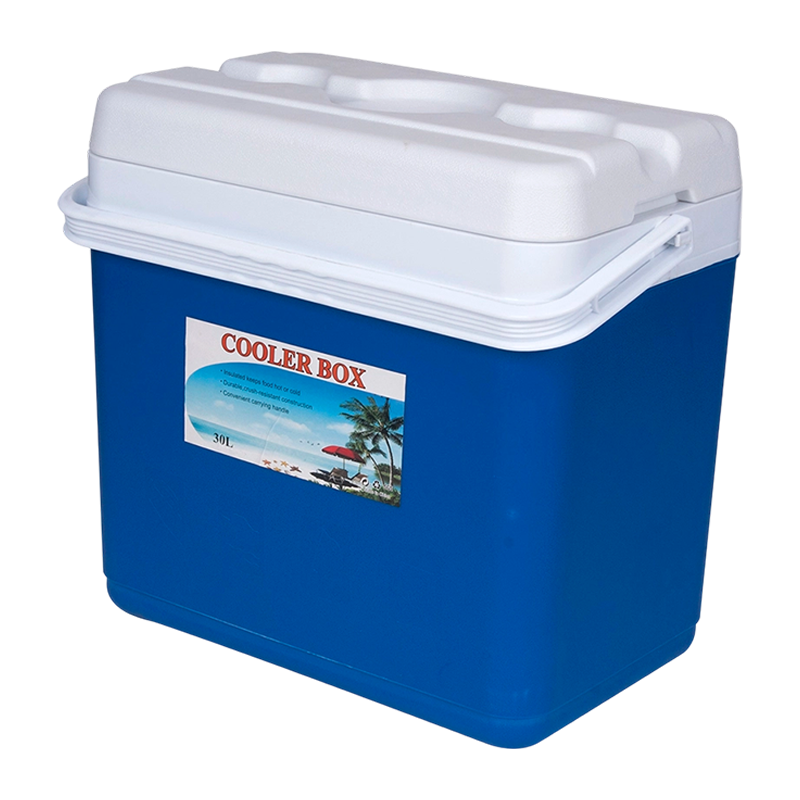
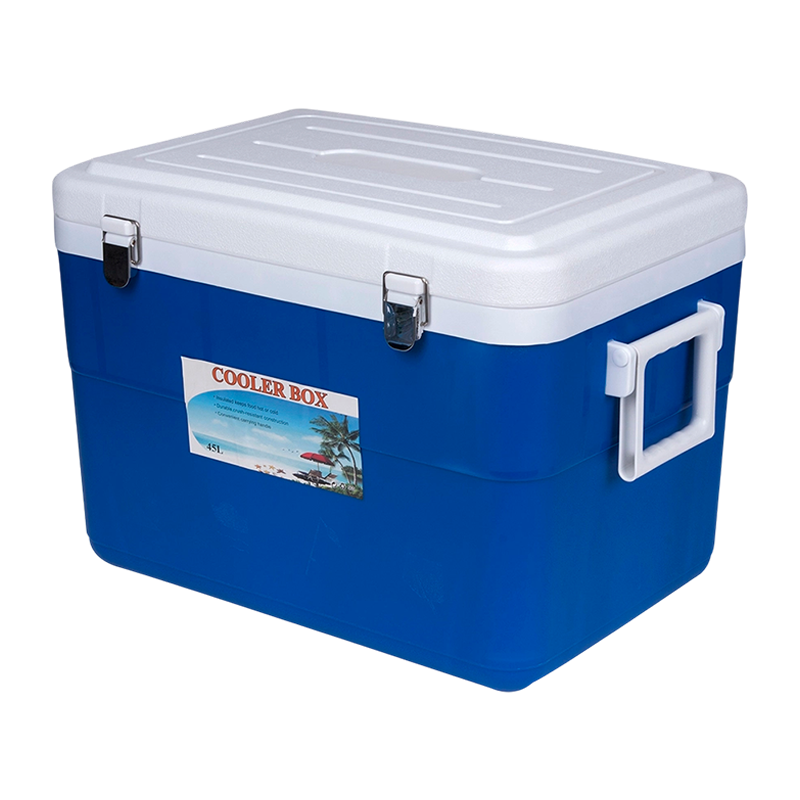
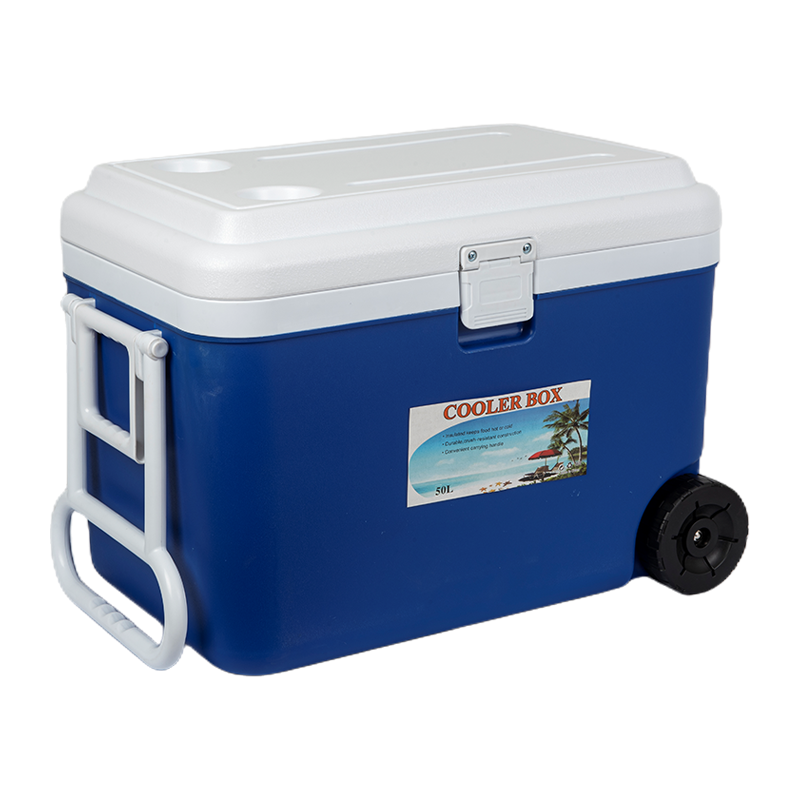
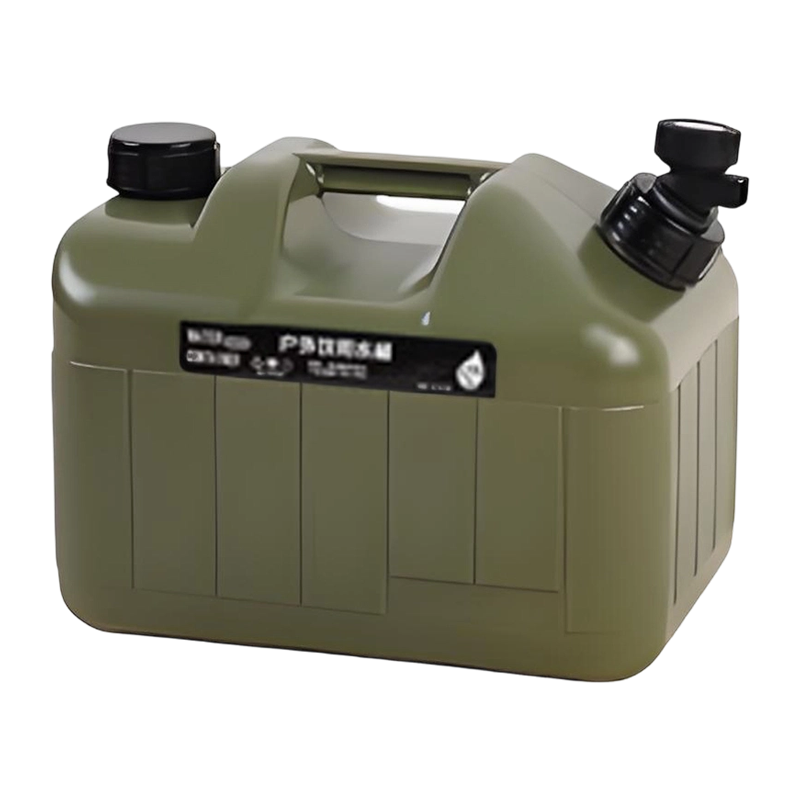
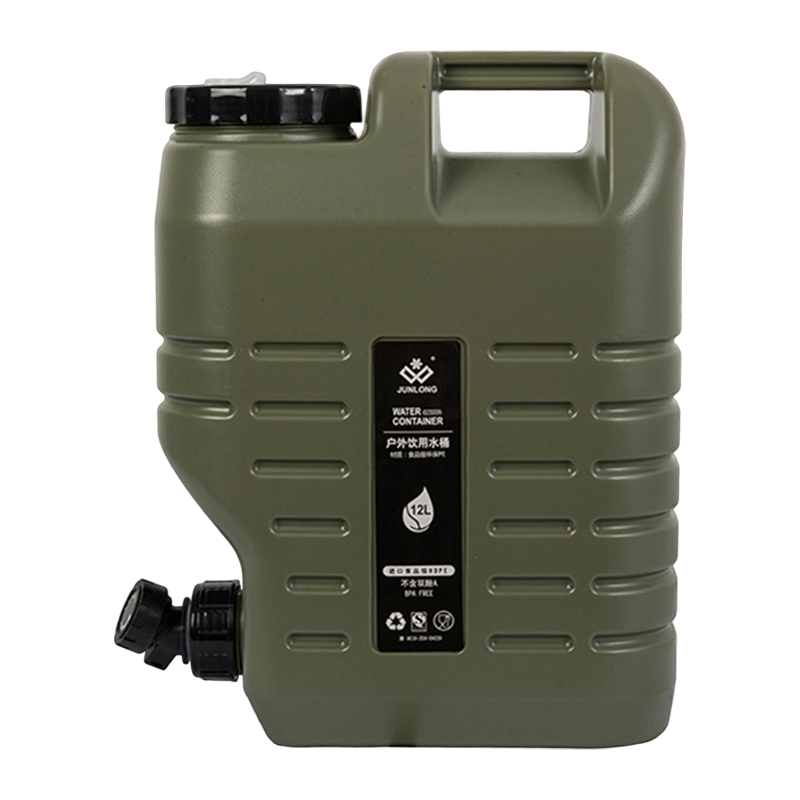
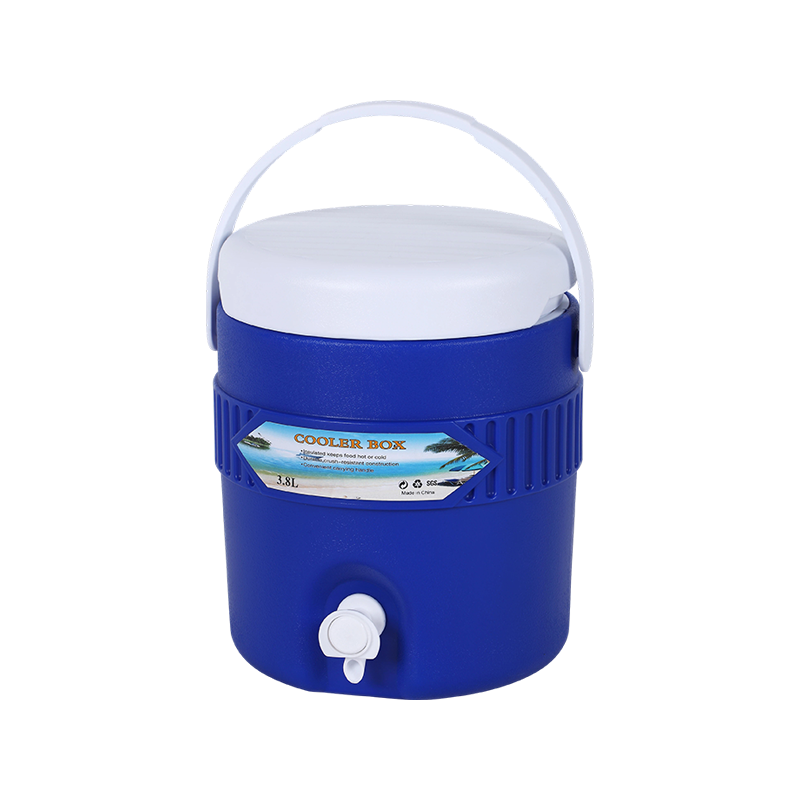
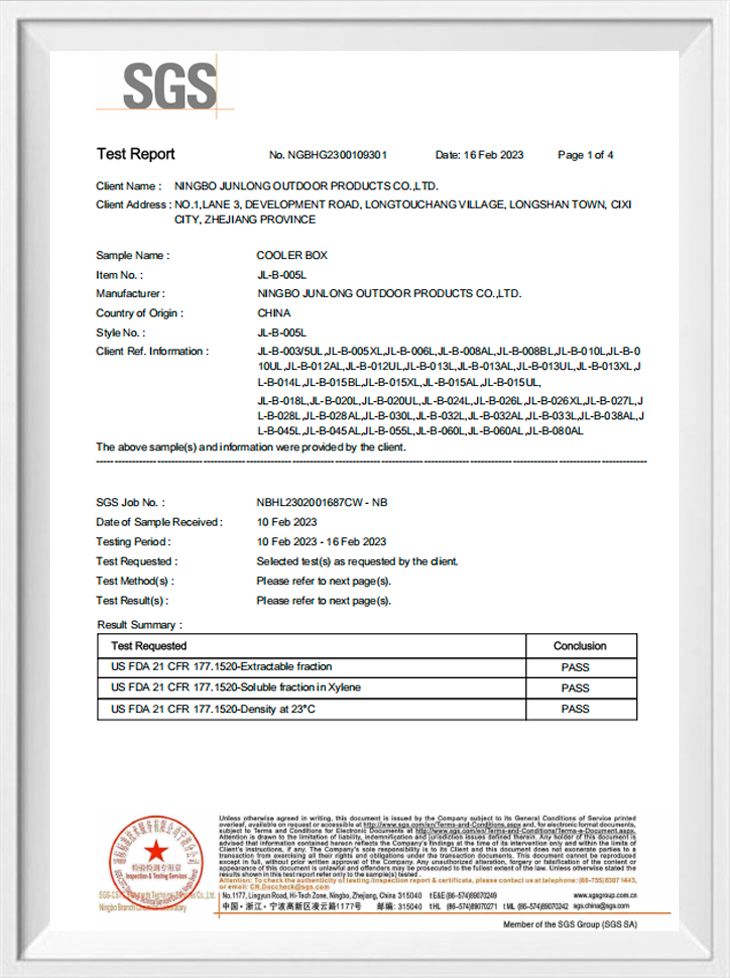
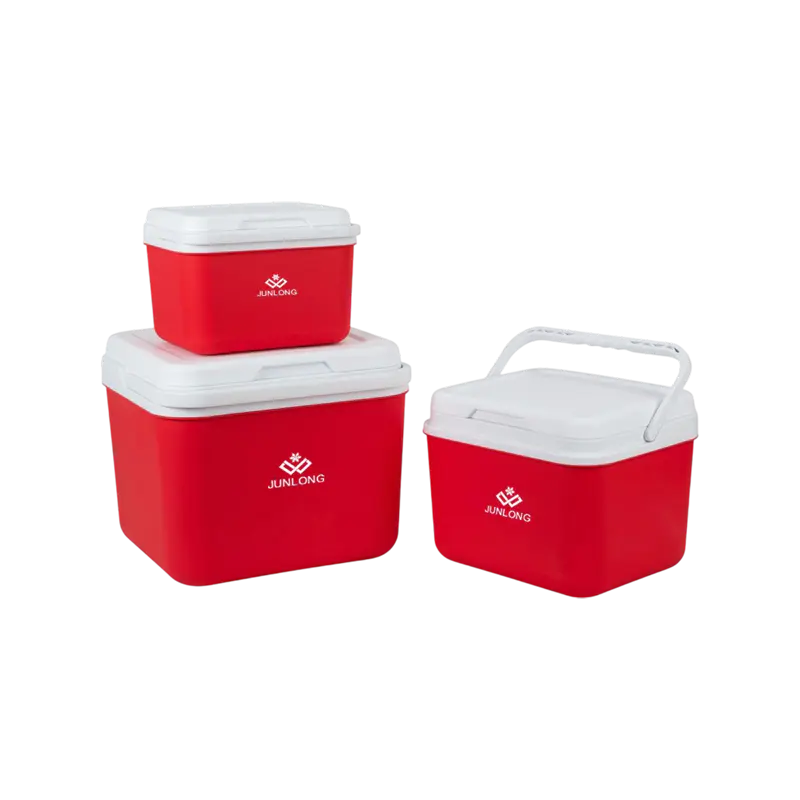
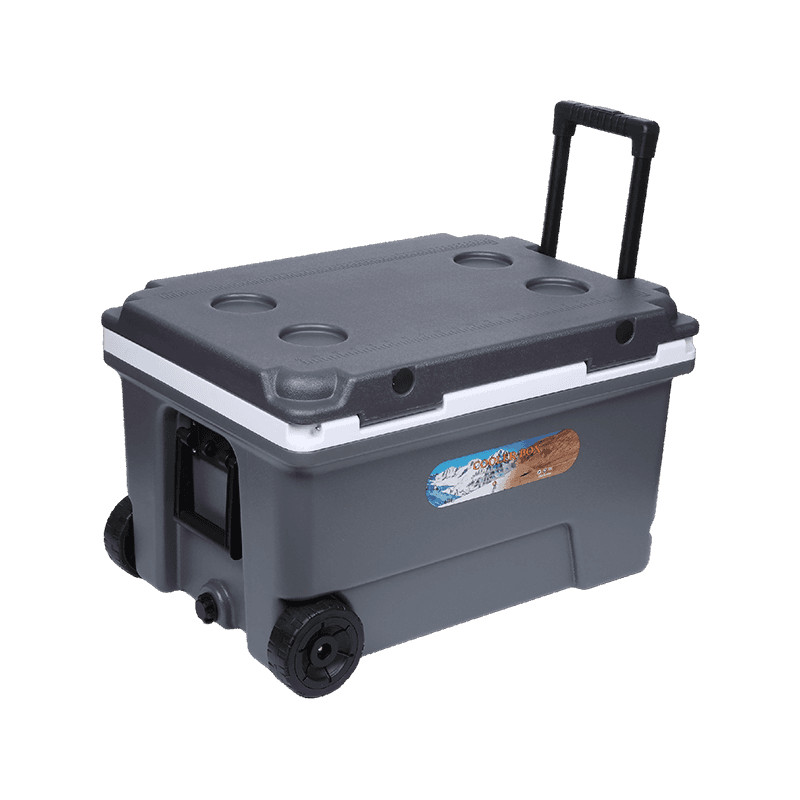
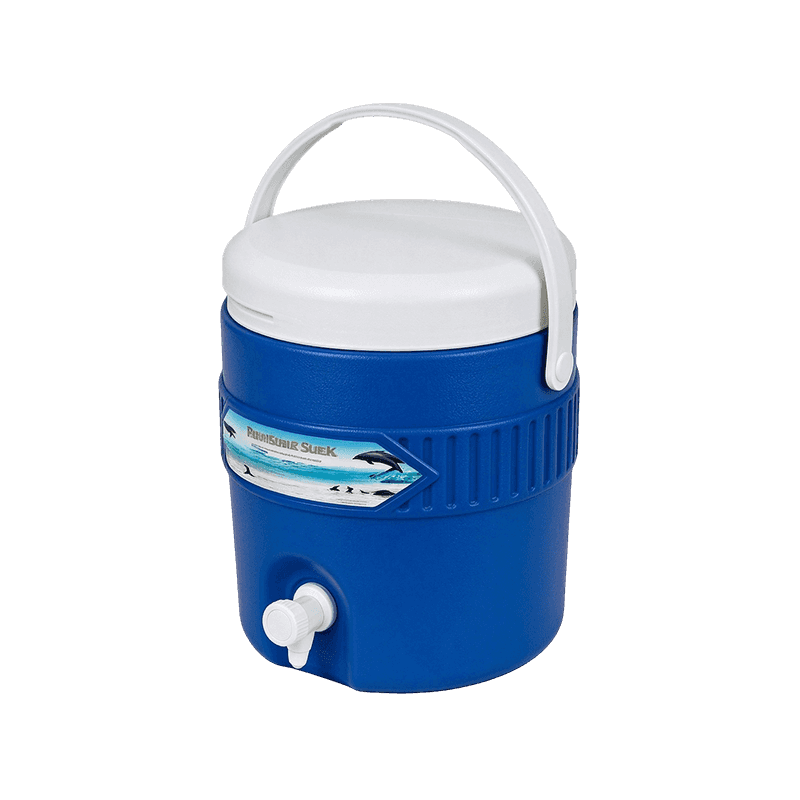
Det direkte svar for købere, der vurderer en Kølebokse Fabrik er, at ensartet outputkvalitet kommer ned til tre målbare faktorer: vægkonstruktionskontrol, tætnings- og samlingspræcision og gentagelige testprocedurer, der anvendes på tværs af hver produktionsbatch. En facilitet, der følger disse tre faktorer nøje, har en tendens til at levere kølebokse, kølekander og udendørs vandbeholdere med langt mere ensartet isoleringsevne og strukturel holdbarhed end et anlæg, der er afhængigt af visuel inspektion alene. Dette har direkte betydning for indkøbsteams, da en enkelt inkonsekvent batch kan underminere en hel produktlinjes omdømme for pålidelighed.
Denne artikel gennemgår målte produktionsydelsesdata, strukturelle sammenligninger og praktisk indkøbsvejledning for at hjælpe købere med at vurdere en køleboksfabrik, en kølekanderfabrik eller en udendørs vandbeholderfabrik på et konsistent, evidensbaseret grundlag snarere end på markedsføringskrav alene.
Kerneproduktionsmålinger på tværs af produktionskonfigurationer
Fem metrics betyder mest, når man sammenligner produktionskonfigurationer på tværs af en køleboksfabrik eller kølekanderfabrik: dimensionel konsistens, isoleringsensartethed, strukturel styrke, tætningspålidelighed og kontrol med defektraten. Det vandrette søjlediagram nedenfor giver to almindelige produktionsopsætninger i forhold til disse målinger på et 0-100 indeks bygget ud fra typiske feltpræstationsintervaller: en rotomstøbningsbaseret produktionslinje og en blæsestøbningsbaseret produktionslinje. Rotostøbningslinjen scorer højest på strukturel styrke og isoleringsensartethed, da dens skumfyldte konstruktion i ét stykke undgår svage sømme, mens blæsestøbelinjen forbliver konkurrencedygtig på dimensionskonsistens for tyndere væggede beholdere produceret ved højere hastighed.
Denne sammenligning viser, at en rotomstøbningsbaseret tilgang udvider sin fordel hovedsageligt i strukturel styrke og isoleringsensartethed, hvilket forklarer, hvorfor det ofte er den foretrukne metode til tungere containere beregnet til udendørs og campingbrug. En dimensionel konsistenskant til blæsestøbningslinjer er nyttig kontekst for købere, der fokuserer på tyndere væggede beholdere produceret med højere gennemløb. Ingen af tilgangene er universelt overlegne, så det rigtige valg afhænger af den specifikke produktlinje og tilsigtede slutanvendelse.
Defektratetendenser på tværs af produktionsbatchstørrelse
En nøgleindikator for fremstillingskonsistens er, hvordan defektraten ændres, efterhånden som batchstørrelsen opskaleres. Linjediagrammet nedenfor sporer defektraten som en procentdel på tværs af fem batchstørrelsesstadier, fra en lille batch på 100 enheder op til en stor batch på 5.000 enheder baseret på typiske feltdata fra containerproduktionslinjer. Der forventes et gradvist, kontrolleret fald, efterhånden som processer stabiliseres, og personalet får gentagelser på et givet produktionsforløb, selvom hastigheden ikke bør svinge kraftigt mellem faserne, da skarpe udsving ville pege på inkonsekvent proceskontrol snarere end forventet forbedring af indlæringskurven.
Defektraten falder fra ca 4,1 % ved en batch på 100 enheder til omkring 1,3 % ved en batch på 5.000 enheder , et gradvist mønster, der afspejler processtabilisering, efterhånden som værktøj, personale og linjeindstillinger bliver fuldt kalibreret til en given produktkørsel. Denne tendens er en af grundene til, at større, veletablerede produktionslinjer kan tilbyde købere et stærkt grundlag for tillid til outputkonsistens på tværs af en fuld ordre. En facilitet, der sporer og rapporterer denne form for data åbent, giver købere et klarere billede af, hvad de kan forvente på tværs af deres egen ordrevolumen.
Produktkategoridistribution på tværs af en kombineret produktionsfacilitet
Mange produktionsfaciliteter i denne kategori fremstiller mere end én produktlinje under samme tag og deler værktøjsviden, kvalitetsprocesser og forsyningskædeforhold på tværs af produkttyper. Det lodrette søjlediagram nedenfor viser en repræsentativ produktionsandel på tværs af almindelige kategorier på et kombineret udendørs køle- og vandlager, baseret på aggregerede feltdata. Kølebokse repræsenterer den største andel, efterfulgt af kølekander, generelle udendørs vandbeholdere og andet relateret udendørs tilbehør.
Kølebokse står for nogenlunde 33 % of typical combined production , hvilket afspejler en konstant efterspørgsel fra både individuelle udendørsbrugere og virksomheder, der køber gennem en Kølebokse Fabrik . Kølekander følger nøje, i overensstemmelse med efterspørgslen dirigeret gennem en dedikeret Køler kander Factory linje, mens bredere vandlagringsgenstande produceret gennem en Udendørs vandbeholderfabrik runde en meningsfuld andel af det samlede output ud. Denne form for diversificeret produktionsbase giver ofte en facilitet mulighed for at opretholde en mere stabil værktøjsudnyttelse på tværs af sæsonbestemte efterspørgselsskift.
Produktionslinjer med rotomstøbning versus blæsestøbning
Et radardiagram hjælper med at visualisere afvejningen mellem en rotationsstøbningsproduktionslinje og en blæsestøbningsproduktionslinje på tværs af flere dimensioner samtidigt. Nedenstående diagram sammenligner både på tværs af strukturel styrke, isoleringsensartethed, produktionshastighed, værktøjsfleksibilitet og materialeeffektivitet. Rotostøbelinjen strækker sig yderligere på strukturel styrke og isoleringsensartethed, da dens enkeltvæggede skumfyldte proces undgår sømme, der kan svække beholderen, mens blæsestøbelinjen strækker sig længere på produktionshastigheden, da dens cyklustider typisk er kortere for tyndere væggede dele.
Ingen af produktionsmetoderne dækker alle dimensioner, hvilket understreger, hvorfor det rigtige valg afhænger af den specifikke produktlinje og ordrekrav i stedet for at antage, at én metode er universelt overlegen. En facilitet, der tilbyder både rotomstøbning og blæsestøbning under ét tag, giver købere mere fleksibilitet til at matche produktionsmetode til produkttype inden for et enkelt indkøbsforhold.
Praktisk indkøbsvejledning efter produkttype
Valg af den rigtige produktionspartner starter med at matche produkttype, forventet ordrevolumen og påtænkt slutanvendelse til anlæggets faktiske proceskapacitet. Tabellen nedenfor opsummerer praktisk vejledning på tværs af almindelige indkøbsscenarier.
Scenario-baseret indkøbsreference
| Produkttype | Egnet proces | Årsag |
|---|---|---|
| Kraftige udendørs kølebokse | Rotationsstøbning via Cooler Boxes Factory | Sømløs konstruktion modstår stød og varmeoverførsel |
| Isolerede campingvandkander | Rotationsstøbning via Cooler Jugs Factory | Ensartet vægtykkelse understøtter temperaturfastholdelse |
| Letvægts generel vandopbevaring | Blæsestøbning via udendørs vandbeholderfabrik | Hurtigere cyklustider for ordrer med større volumen |
| Blandet produktlinje sourcing | Kombineret kapacitet facilitet | Enkelt sourcing-forhold på tværs af produkttyper |
Inden færdiggørelsen af en produktionspartner hjælper et par ekstra kontroller med at understøtte konsistente ordreresultater:
- Bekræft specifikationer for vægtykkelse og skumdensitet, der matcher den påtænkte produktanvendelse.
- Anmod om prøveenheder til tætning og fælles inspektion før en fuld produktionskørsel.
- Bekræft interne testprocedurer for slagfasthed og isoleringsevne.
- Tjek værktøjs- og formvedligeholdelsesplaner for at bekræfte ensartet output over tid.
- Gennemgå emballage- og logistikpraksis for at reducere risikoen for transportskader på større ordrer.
Produktionskonsistens bag pålidelig containerydelse
Den faldende defekthastighedskurve, der blev diskuteret tidligere, afhænger af ensartet proceskontrol på tværs af formtemperatur, cyklustiming og materialetilførsel på alle produktionstrin. Variation i enhver af disse faktorer kan ændre både dimensionel konsistens og hvor jævnt en færdig beholder præsterer, når den når slutbrugeren, hvorfor stram procesdisciplin er vigtig under hele fremstillingen. Automatiseret procesovervågning og in-line kvalitetstjek hjælper med at holde en produktionsfacilitet, der yder inden for et stabilt interval på tværs af skiftende ordremængder, hvilket understøtter de feltdata, der refereres til i denne artikel.
Standardkvalitetskontrolpunkter såsom tætningstrykprøvning, vægtykkelsesprøvetagning og faldprøvning understøtter de tidligere viste tendenser. For købere, der vurderer en køleboksfabrik, en kølekanderfabrik eller en udendørs vandbeholderfabrik, er det ofte lige så værdifuldt at bekræfte disse kvalitetskontrolpunkter direkte med producenten som at gennemgå offentliggjorte specifikationer alene.
Om Ningbo Junlong Outdoor Products Co., Ltd.
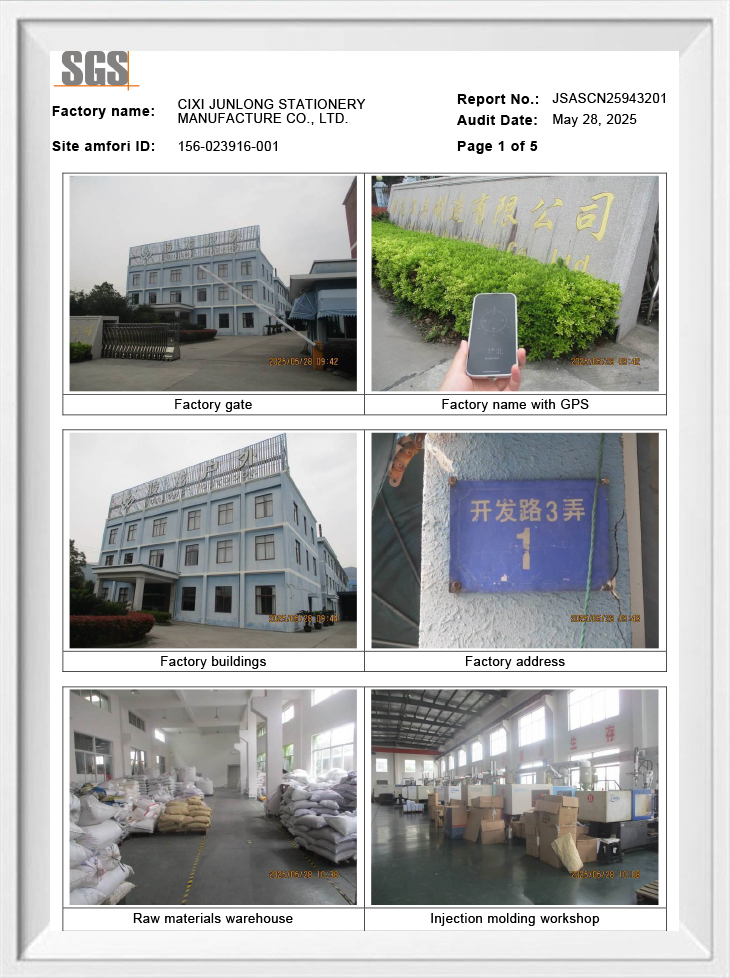
Ningbo Junlong Outdoor Products Co., Ltd. blev grundlagt i 2000 og er beliggende i Cixi, Ningbo, et vigtigt produktionscenter i Yangtze-flodens delta med bekvem transport og en veludviklet industriel forsyningskæde. Virksomheden er en produktionsvirksomhed, der integrerer produktudvikling, produktion og salg, med fokus på udendørs køling og vandlagringsprodukter.
Denne kombination af placering, forsyningskædeadgang og egen produktionskapacitet understøtter virksomhedens evne til at betjene købere, der køber gennem en køleboksfabrik, en kølekanderfabrik eller en udendørs vandbeholderfabrikslinje, uanset om det er til individuel udendørs brug eller større distributionsbehov.
Ofte stillede spørgsmål
Q1: Hvilken produktionsmetode bruges generelt til kraftige kølebokse?
A1: Rotationsstøbning bruges almindeligvis til kraftigere kølebokse, da dens skumfyldte konstruktion i ét stykke undgår sømme, der ellers kunne svække beholderen.
Q2: Hvorfor påvirker batchstørrelse defektraten i containerproduktion?
A2: Større batches gør det muligt for værktøj, personale og linjeindstillinger at stabilisere sig yderligere i en produktionskørsel, hvilket typisk resulterer i en gradvist lavere defektrate sammenlignet med små initiale batches.
Q3: Kan én facilitet producere kølebokse, kølekander og vandbeholdere sammen?
A3: Ja, mange faciliteter i denne kategori opretholder kombineret produktionskapacitet på tværs af flere udendørskølings- og vandlagringsproduktlinjer under fælles kvalitetsprocesser.
Spørgsmål 4: Hvad skal købere tjekke, før de færdiggør en produktionspartner?
A4: Købere bør gennemgå vægtykkelsesspecifikationerne, anmode om prøveenheder til inspektion og bekræfte intern test og emballeringspraksis, før de forpligter sig til en fuld ordre.